Bohrer für Metall, Stein und Holz
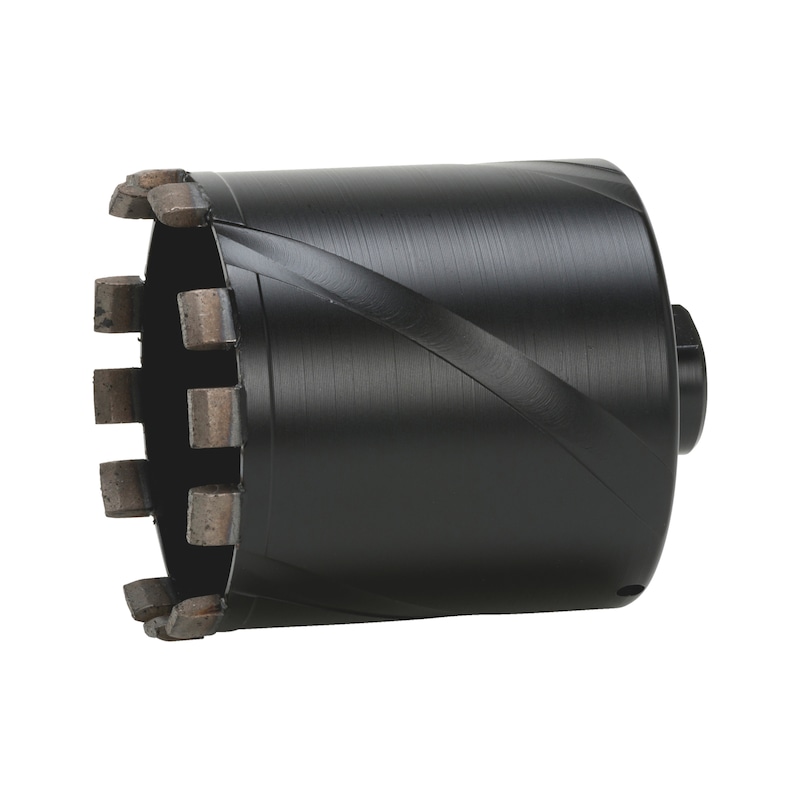
Bohrungen gehen vielen weiteren Arbeitsgängen voraus, etwa dem Gewindeschneiden, dem Senken oder dem Setzen von Dübeln. Spiralbohrer, Stufenbohrer, Hammerbohrer, Bohrkronen und Meißel unterscheiden sich dabei nach Werkstoff, Maschine und Aufnahme deutlich voneinander. Welcher Schneidstoff und welcher Bohrertyp zu Stahl, Beton oder Holz passt, zeigen die Bohrer für Metall, Stein, Holz und Kernbohrungen samt Meißeln für Bohr- und Abbruchhämmer.
Sägeblätter, Lochsägen und Zylindersägen für Holz, Metall und Verbundwerkstoffe
Sägeblätter trennen Platten, Profile, Rohre und Vollmaterial auf Kreissäge, Säbelsäge, Stichsäge, Bandsäge oder Multischneider. Lochsägen und Zylindersägen laufen dagegen in der Bohrmaschine und schneiden runde Ausschnitte in Metall, Holz und Leichtbaustoffe. Im Betrieb bestimmen Maschine und Aufnahme, der Werkstoff des Werkstücks und die Geometrie des Blattes zusammen das passende Sägewerkzeug.
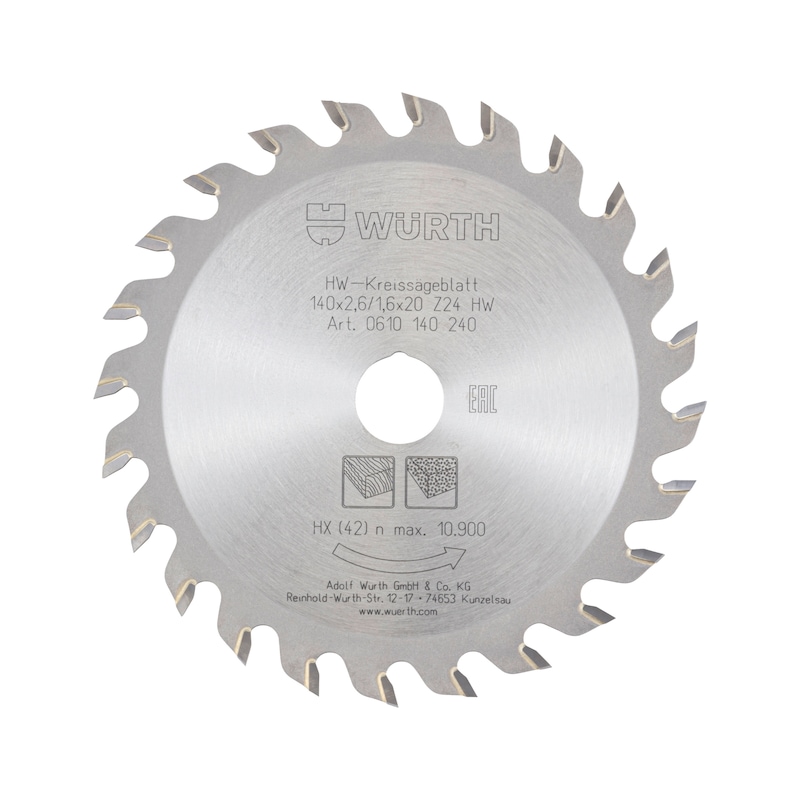
Handkreissägeblätter sind für Längs- und Querschnitte ausgelegt. Ausführungen mit niedriger Zähnezahl sind auf Holz und Holzfaserplatten abgestimmt, solche mit höherer Zähnezahl auf Fiberzement, Mineralwerkstoff, Acrylglas und PVC. Zu den Kreissägeblättern für Holz, Kunststoff und Metall gehört außerdem ein Kappsägeblatt mit 305 mm Durchmesser, das Metallprofile und Rohre aus Edelstahl, Stahl und NE-Metallen schneidet.
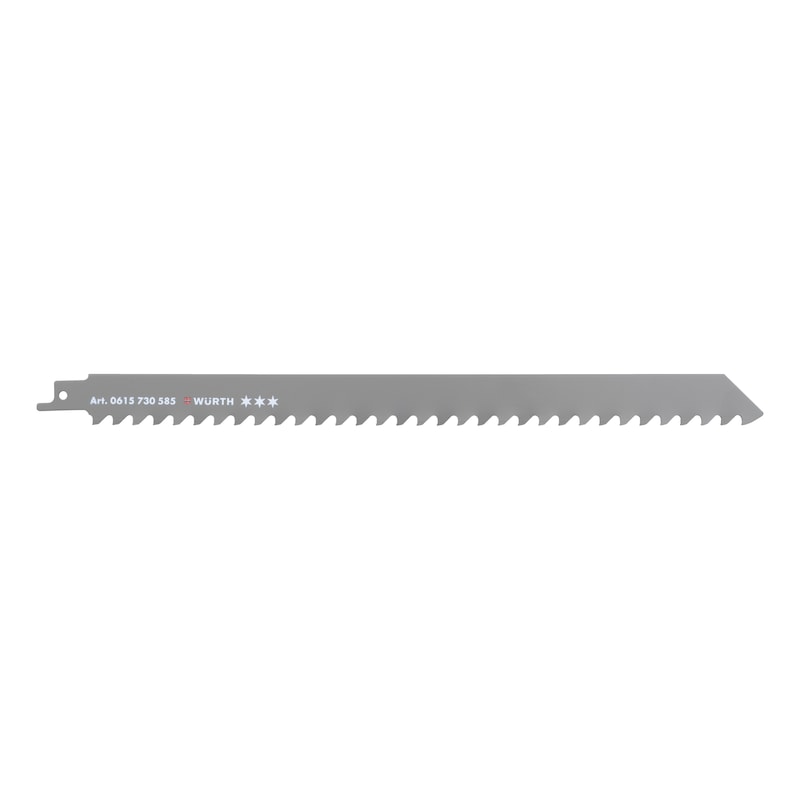
Auf der Baustelle arbeiten Säbelsägeblätter für Holz, Metall und Baustoffe mit unterschiedlichen Längen und Blattdicken. Ein besonders breiter Blattkörper lässt das Säbelsägeblatt Demolition Metall präzise und rechtwinklig schneiden, während das Multiblade-Blatt für Bau gemischte Materialien wie kunststoffbeschichtete Holzfaserplatten, dünne Bleche und Sandwich-Material ohne Blattwechsel trennt. Kurvenschnitte und Ausschnitte in Platten übernehmen Stichsägeblätter mit T-Schaft für Holz und Metall. Für Hart-, Weich- und Sperrholz gibt es sie aus Bimetall mit einer Zahnleiste aus Schnellarbeitsstahl, für dünne Bleche von 1 bis 3 mm aus HSS.
Zum Produktionssägen schneiden Bandsägeblätter für Rohre, Profile und Vollmaterial mit Verzahnung aus Cobaltstahl M42. Das Mehrbereichs-Bandsägeblatt aus Bi-Metall deckt mit drei Verzahnungstypen Baustahl, rostfreien Stahl, Werkzeugstahl, Guss, Aluminium, Kupfer, Messing und Kunststoff ab und reduziert so Rüst- und Nebenzeiten. Runde Öffnungen in Stahl, Edelstahl, Guss, Kupfer, Bronze, Aluminium und Holz schneiden Lochsägen und Zylindersägen für die Bohrmaschine, etwa die Zylindersäge aus HSCo8 mit Außensechskant-Antrieb. Hartmetallbestückte Zylindersägen kommen dagegen in rostfreien Metallen, Gasbeton, Laminat und Gipsplatten sowie für Überlappungsbohrungen in Rohren und gewölbten Flächen zum Einsatz.
| Sägeblatt |
Maschine und Aufnahme |
Werkstück |
Schneidstoff oder Ausführung |
| Handkreissägeblatt |
Handkreissäge |
Holz und Holzfaserplatten, Fiberzement, Mineralwerkstoff, Acrylglas, PVC |
16 bis 64 Zähne, Durchmesser 140 bis 210 mm |
| Kreissägeblatt Metall für Kappsägen |
Metallkappsäge |
Rohre und Profile aus Edelstahl, Stahl, NE-Metallen, Kunststoffen und Verbundmaterialien |
60 bis 72 Zähne, Durchmesser 305 mm |
| Säbelsägeblatt 3S Demolition Metall |
Säbelsäge |
Metall |
breiter Blattkörper, 2x2-Zahnteilung, Dicke 1,6 mm |
| Säbelsägeblatt 3S Multiblade Bau |
Säbelsäge |
kunststoffbeschichtete Holzfaserplatten, dünne Bleche, Sandwich-Material |
Länge 200 mm, Dicke 1,25 mm |
| Stichsägeblatt 1S für dünne Bleche |
Stichsäge mit T-Schaft-Aufnahme |
dünne Bleche, Buntmetalle und Aluminium von 1 bis 3 mm |
HSS, gewellt |
| Mehrbereichs-Bandsägeblatt Bi-Metall |
Bandsäge |
Baustahl, rostfreier Stahl, Werkzeugstahl, Guss, Aluminium, Kupfer, Messing, Kunststoff |
Verzahnung aus Cobaltstahl M42 |
| Zylindersäge HSCo8 Longlife und Speed |
Bohrmaschine, Antrieb Außensechskant |
Stahl, Edelstahl, Guss, Kupfer, Bronze, Aluminium, Holz |
M42-Bimetall mit 8 % Kobalt, Durchmesser 14 bis 200 mm |
| HM-Zylindersäge MBS |
Ständer- und Handbohrmaschine, Antrieb Dreikant |
Werkzeug- und Baustähle, NE-Metalle, rostfreie Metalle, Kunststoffe, Vollholz, Laminat, Gasbeton, Gipsplatten |
Hartmetallzähne, Durchmesser 18 bis 64 mm |
| Starlock Sägeblatt Hartmetall Einzelzahn |
Multischneider mit Starlock-Aufnahme |
Aluminium- und Buntmetallprofile, rostfreie Bleche, zementgebundene Faserplatten, Gipskarton, gehärtete Schrauben und Nägel |
Hartmetall, Tiefenskalierung |
Als Sägeblätter und Zubehör für Multischneider stehen Blätter mit 3D-Aufnahme in Bimetall und Hartmetall bereit, deren leicht gekrümmte Zahnleiste ein sauberes Eintauchen in Holz, Holzwerkstoffe und Bleche ermöglicht.
Gewindeschneider und Gewindebohrer für Hand- und Maschinenbearbeitung
Innengewinde entstehen mit Gewindebohrern, die von Hand im Windeisen oder maschinell in Bohrmaschine, Akkuschrauber und Bearbeitungszentrum arbeiten. Außengewinde schneiden Schneideisen, die im Schneideisenhalter, im Akku-Bohrschrauber oder auf der Drehbank zum Einsatz kommen. Welche Ausführung passt, hängt vom Werkstoff, von der Lochform als Durchgangs- oder Grundloch und von der Stückzahl ab, die ein Betrieb fertigt.
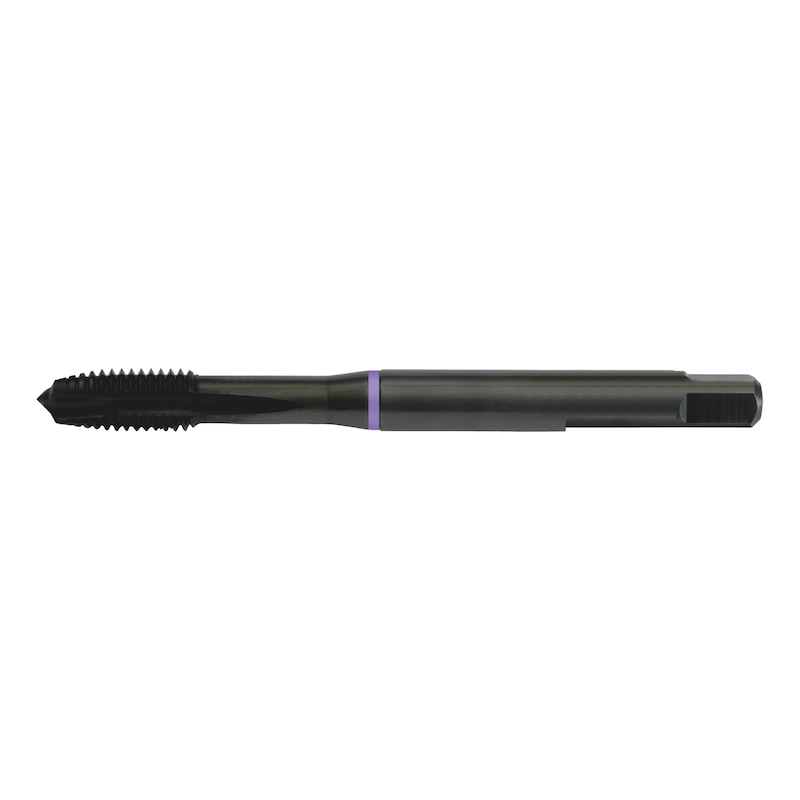
In der Serienfertigung arbeiten Maschinengewindebohrer für Durchgangs- und Grundlöcher aus HSCo, HSCo-PM, HSCo8 oder Vollhartmetall mit unterschiedlichen Oberflächen. Der Maschinengewindebohrer HSCo Multi Performance besitzt in Form B einen Drallwinkel von 0° für Durchgangslöcher und in Form C einen Drallwinkel von 45° rechts für Grundlöcher. Ausgelegt ist die Reihe für Stahl, Guss, Edelstahl, Titan, Sonderlegierungen und Nichteisenmetalle bis zu einer Zugfestigkeit von 1200 N/mm². Mit innerer Kühlmittelzufuhr und HARODUR-Oberfläche arbeitet der HSCo-PM-Gewindebohrer bis 1300 N/mm², während der Gewindeformer HSCo8 mit TiCN-Oberfläche nach DIN 2174 für das Fräsbohrzentrum ausgelegt ist.
Praxisvorteil: Maschinengewindebohrer HSCo Multi Performance verbinden einen Polygonschaft gegen Durchdrehen im Bohrfutter mit dem Zylinderschaft mit Vierkant und laufen so im Akkuschrauber wie im CNC-Bearbeitungszentrum.
| Werkzeug |
Einsatz und Maschine |
Schneidstoff und Oberfläche |
Gewindebereich und Norm |
| Maschinengewindebohrer HSCo Multi Performance Form B |
Durchgangsloch; Bohrmaschine, Akkuschrauber, Ständerbohrmaschine, Fräsbohrzentrum |
HSCo, vaporisiert |
M2 bis M30, DIN 371 und DIN 376 |
| Maschinengewindebohrer HSCo Multi Performance Form C |
Grundloch; Bohrmaschine, Akkuschrauber, Ständerbohrmaschine, Fräsbohrzentrum |
HSCo, vaporisiert |
M2 bis M30, DIN 371 und DIN 376 |
| HSCo-PM Uni Gewindebohrer HARODUR mit innerer Kühlung |
innere Kühlmittelzufuhr |
HSCo-PM, HARODUR |
M6 bis M20, DIN 371 und DIN 376 |
| Gewindeformer HSCo8 TiCN |
Fräsbohrzentrum, externe Kühlmittelzufuhr |
HSCo8, TiCN |
M1 bis M30, DIN 2174 |
| Handgewindebohrer-Set HSS DIN 352, 3-teilig |
Gewindeschneiden von Hand im Windeisen |
HSS |
M2 bis M24, DIN 352 |
| Handgewindebohrer HSS DIN 2181 Fertigschneider |
metrisches Feingewinde von Hand |
HSS |
MF5 bis MF24, DIN 2181 |
| Schneideisen HSCo M-Gewinde nitriert |
Außengewinde mit Akku-Bohrschrauber, auf der Drehbank oder von Hand |
HSCo, nitriert |
M3 bis M24, Toleranzklasse 6g |
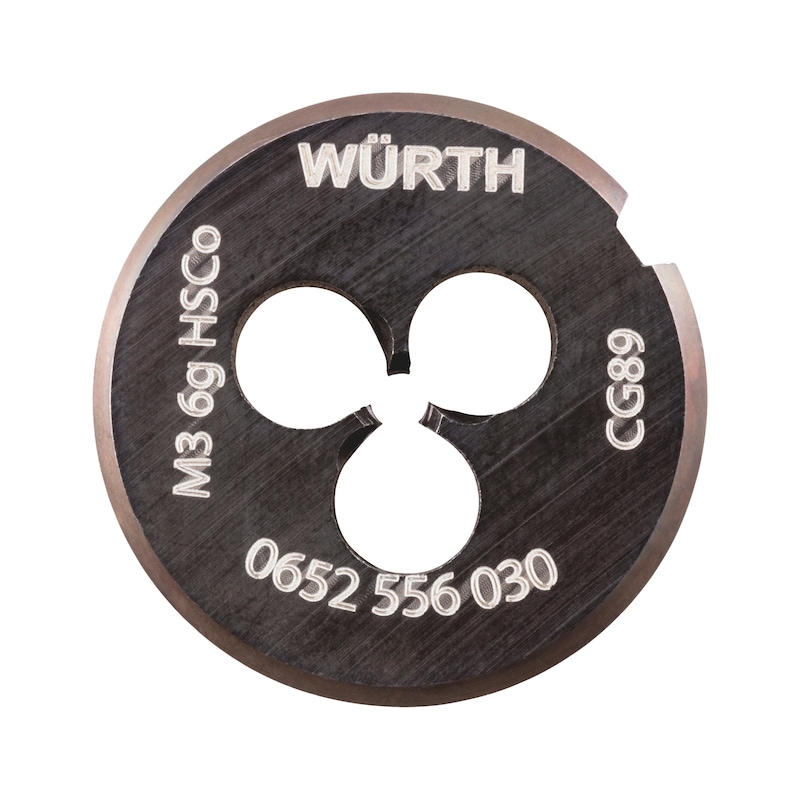
Handgewindebohrer für metrische Regel- und Feingewinde gibt es als dreiteiligen Satz nach DIN 352 und als Fertigschneider nach DIN 2181. Das verstellbare Windeisen nach DIN 1814 nimmt Handwerkzeuge mit Vierkantschaft nach DIN 10 auf, also Handgewindebohrer, Reibahlen oder Schraubenausdreher, und hält sie in präzisionserodierten, gehärteten Spannbacken. Außengewinde von M3 bis M24 schneiden nitrierte Schneideisen aus HSCo, die wie Windeisen und komplette Sätze zu den Windeisen, Schneideisen und Gewindeschneider-Sets gehören.
Komplett bestückt ist der Gewindeschneidwerkzeugsatz HSS mit 67 Teilen, dessen laserbeschriftete Schaumstoffeinlage die Werkzeuge anwendungsbezogen nach Durchmessern ordnet. Ergänzend führen Gewindebohrerhalter und Gewinderatschen in kurzer Ausführung den Gewindebohrer im Rechts- und Linksgang. Vom Einzelwerkzeug bis zum Satz decken die Gewindeschneider und Gewindebohrer metrische Regel- und Feingewinde für die Hand- und Maschinenbearbeitung ab.
Trennen, Schleifen und Bürsten für Stahl, Edelstahl, NE-Metall und Stein
Auf dem Winkelschleifer, dem Geradschleifer oder der Bohrmaschine erledigen Scheiben, Bänder und Bürsten drei verschiedene Aufgaben. Beim Trennen schneidet eine dünne Scheibe durch Rohr, Profil oder Stein, beim Schleifen trägt das Schleifkorn Werkstoff an Kanten, Flächen und Schweißnähten ab. Bürsten entfernen dagegen Rost, Zunder, Schlacke und Lack von der Oberfläche.
Trennscheiben: gebunden, diamantbesetzt und hartmetallbestückt
Gebundene Scheiben der Reihe Speed sind sehr dünn gebaut und trennen mit kurzen Trennzeiten nahezu gratfrei, wobei saubere und kühle Schnittflächen entstehen. Für Stahl, für Edelstahl und für Aluminium samt anderen NE-Metallen gibt es jeweils eine eigene Ausführung. Scheiben für Stahl und Edelstahl sind nach EN 12413 ausgeführt und schneiden dünnwandige Rohre und Profile, dünne Bleche und Karosseriebleche. Mit der Aluminium-Ausführung der gebundenen Trennscheiben für Stahl, Edelstahl und Aluminium lassen sich zusätzlich Fensterprofile, Dachabdeckungen und Dachrinnen trennen.
Mineralische Werkstoffe trennen Diamanttrennscheiben für Beton, Fliese und Naturstein, deren Ausführung sich nach dem Untergrund richtet. Eine segmentierte Diamanttrennscheibe für den Bau mit 10 mm Segmenthöhe arbeitet in Altbeton, Beton, Waschbeton, Poroton und Tonziegel im Trocken- und Nassschnitt. Fliesen und sehr hart gebranntes Feinsteinzeug, Granit, Marmor und Klinker bearbeitet die Diamanttrennscheibe Fliesen hart SPEED TURBO. Besonders vielseitig ist die Speed Omni-Cut WS, die neben Guss, Klinker und Ziegel auch Kunststoff und Holz schneidet.
Holz mit Nägeln, Sperrholz, Spanplatten, MDF, Gips- und Gipsfaserplatten sowie Kabelkanäle und Rohre aus Kunststoff schneidet die hartmetallbestückte Ausführung der Trennscheiben für Metall, Stein und Holz. Elektriker, Sanitärbetriebe und Schreiner sparen damit den Wechsel von Maschine und Zubehör, weil verschiedene Materialien mit nur einem Gerät geschnitten werden.
Schleifscheiben, Fächerscheiben und Schleifmittel für Metall
Beim Schleifen von Stahl und Edelstahl entscheidet das Schleifkorn über Abtrag, Standzeit und Oberfläche. Je nach Aufgabe arbeiten die Schleifmittel und Poliermittel für Metall und Edelstahl deshalb mit Keramikkorn, Zirkonkorund oder Aluminiumoxid. Die Lamellenfächerschleifscheibe Longlife für Edelstahl kombiniert spezialummanteltes Keramikkorn mit einem Schleifleinen aus Polyestergewebe und erreicht im Vergleich zu herkömmlichen Lamellenfächerscheiben eine bis zu vierfach höhere Standzeit. Mit Zirkonkorund arbeitet die Ausführung Speed, die ebenfalls speziell für Edelstahl geeignet ist und wie die Longlife-Ausführung zu den Fächerscheiben und Lamellenschleifscheiben gehört.
Baustähle, Konstruktionsstähle, Werkzeugstähle und gehärtete Stähle bearbeitet die gekröpfte Ausführung Longlife für Stahl aus dem Programm der Schruppscheiben für Kanten, Flächen und Schweißnähte. Vulkanfiberscheiben mit Mineral-Keramikkorn 3M Cubitron II aus dem Bereich der Schleifscheiben und Vulkanfiberscheiben schleifen Edelstahl, Stahl und Aluminium, entgraten und glätten Schweißnähte.
Handbandschleifer arbeiten mit Gewebeschleifbändern aus Aluminiumoxid auf X-Gewebe in Kunstharzbindung, die als Schleifbänder für Handbandschleifer und Bandschleifer in verschiedenen Breiten, Längen und Körnungen bereitstehen. Am Pkw entfernt der Radnabenschleifer Typ A mit Schleifglocke und Nylon-Schleifvliesscheibe Rost und Ablagerungen an Radnaben mit 160 mm Durchmesser, ohne Funkenbildung und mit handelsüblichen Elektro- oder Akkubohrmaschinen. Wie die Radnabenschleifer und Zubehör für Schleifmittel kommen auch Folienradierer und Schleifkörper ohne Winkelschleifer aus und laufen auf Bohrmaschine, Akkuschrauber oder Geradschleifer.
Diamant-Schleifscheiben, Schleiftöpfe und kombinierte Scheiben
Für das Flächenschleifen gibt es Diamant-Schleifscheiben in Topfform. Eine spezielle Segmentform, -anzahl und -anordnung verschafft dem Diamant-Schleiftopf ZEBRA Turbo eine sehr große schleifaktive Auflagefläche, viele Öffnungen zwischen den Segmenten unterstützen die Staubabsaugung. Der Schleiftopf mit 125 mm Durchmesser schleift nahezu alle gängigen Materialien und gehört zum Sortiment an Diamant-Schleiftöpfen für das Flächenschleifen.
| Scheibe |
Werkstück |
Durchmesser |
Standzeit (Punkte) |
Vielseitigkeit (Punkte) |
| Trennscheibe für Stahl Speed |
Stahl; dünnwandige Rohre und Profile, dünne Bleche, Karosseriebleche |
50 bis 230 mm |
3 von 4 |
1 von 4 |
| Trennscheibe für Edelstahl SPEED |
Edelstahl und Stahl |
50 bis 230 mm |
3 von 4 |
2 von 4 |
| Trennscheibe für NE-Metalle/Alu Speed |
Aluminium, Kupfer, Messing, Bronze |
115 bis 230 mm |
3 von 4 |
1 von 4 |
| Diamanttrennscheibe Bau segmentiert |
Altbeton, Beton, Waschbeton, Poroton, Tonziegel |
115 bis 230 mm |
2 von 4 |
3 von 4 |
| Diamanttrennscheibe Fliesen hart SPEED TURBO |
Fliesen, Feinsteinzeug, Granit, Marmor, Klinker |
115 bis 230 mm |
3 von 4 |
3 von 4 |
| Diamanttrennscheibe Speed Omni-Cut WS |
Guss, Klinkerstein, Ziegel, Kunststoff, Holz |
115 bis 230 mm |
2 von 4 |
4 von 4 |
| Diamanttrennscheibe Cut & Grind |
harte Materialien und Naturstein wie Granit und Marmor |
125 und 230 mm |
2 von 4 |
3 von 4 |
| Schruppscheibe Longlife für Stahl |
Baustähle, Konstruktionsstähle, Werkzeugstähle, gehärtete Stähle |
115 bis 230 mm |
4 von 4 |
1 von 4 |
| Diamant-Schleiftopf ZEBRA Turbo |
nahezu alle gängigen Materialien |
125 mm |
3 von 4 |
4 von 4 |
Praxisvorteil: Die Diamanttrennscheibe Cut & Grind trennt und schleift Naturstein wie Granit und Marmor mit einer einzigen Scheibe und bricht dabei auch Kanten. Ihre M14-Direktaufnahme wird direkt auf die Maschinenspindel geschraubt und erlaubt bündiges Schneiden.
Drahtbürsten für Winkelschleifer, Bohrmaschine und Satiniermaschine
Drahtbürsten reinigen Schweißnähte und bereiten Metallflächen für das Lackieren vor. Unter den Topf- und Kegelbürsten für Winkelschleifer entfernt die rechts gezopfte Zopf-Topfbürste aus Stahl mit M14-Aufnahme Schlacke, Rost, Zunder, Betonreste, Lack und Farbe und reinigt Schweißnähte. Eingesetzt wird sie in metallverarbeitenden Handwerksbetrieben, Schweißbetrieben, der Automobilindustrie und im Schiffsbau.
Auf Geradschleifern und Bohrmaschinen laufen die Drahtbürsten für Bohrmaschine und Akkuschrauber mit Schaft. Eine Schaftrundbürste mit gewelltem Stahldraht und 6-mm-Schaft entfernt Rost und Farbe, reinigt Schweißnähte und übernimmt leichte Entgratarbeiten. Für die Satiniermaschine gibt es Satinierbürsten aus Edelstahldraht und Litzendraht.
Fräsen, Drehen und Spannen in der Zerspanung
Gefräst wird im CNC-Bearbeitungszentrum, auf der Fräsmaschine und im Holzbereich mit der Handoberfräse, gedreht auf der Drehmaschine mit Wendeschneidplatten in Klemmhaltern. In beiden Verfahren bestimmen Schneidstoff, Beschichtung und Geometrie, welche Werkstoffe sich wirtschaftlich zerspanen lassen. Spannzangen und Werkzeugaufnahmen verbinden schließlich Werkzeug und Maschine und beeinflussen Rundlauf und Standzeit.
Fräser für Metall, Holz und Schweißpunkte
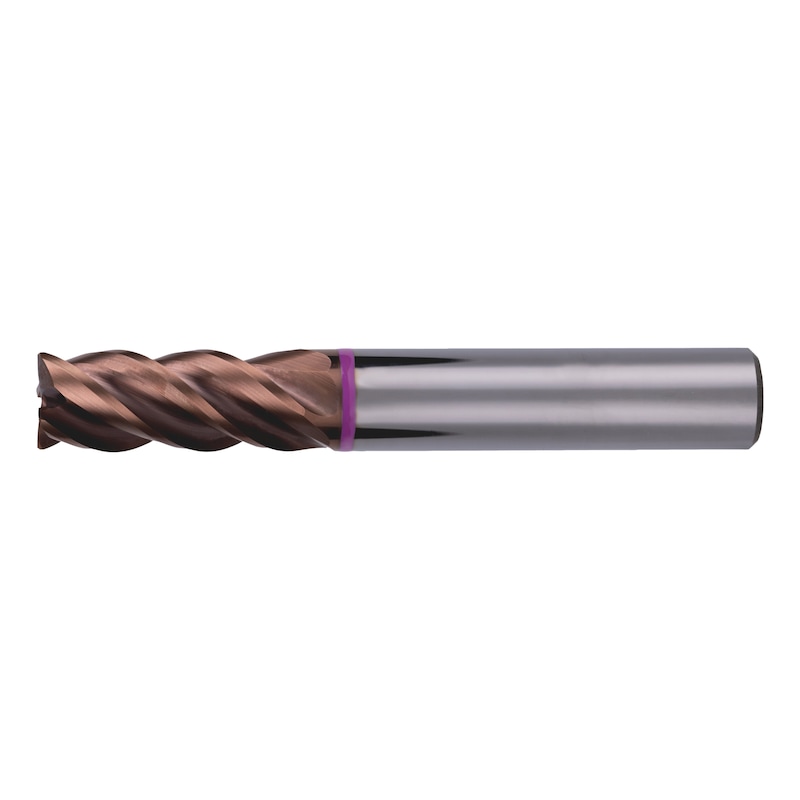
Für die CNC-Zerspanung von Metall stehen VHM-Fräser für Stahl, Edelstahl, Titan und Aluminium bereit. Der Fräser HPC+ Turbo-Cut-Allround nach DIN 6527 arbeitet mit vier Schneiden, einem Drallwinkel von 41 bis 43° und MAXDUR-Oberfläche in Stahl, Guss, Edelstahl, Titan und NE-Metallen. Mit fünf Schneiden, 40° Vario-Drall und SUPRADUR-Beschichtung ist der Fräser STC+ Turbo-Twister-Allround zusätzlich für harte und zähe Werkstoffe ausgelegt. Der Schaftfräser mit TiAlN-Oberfläche und drei Schneiden ist auch für Aluminium ausgelegt.
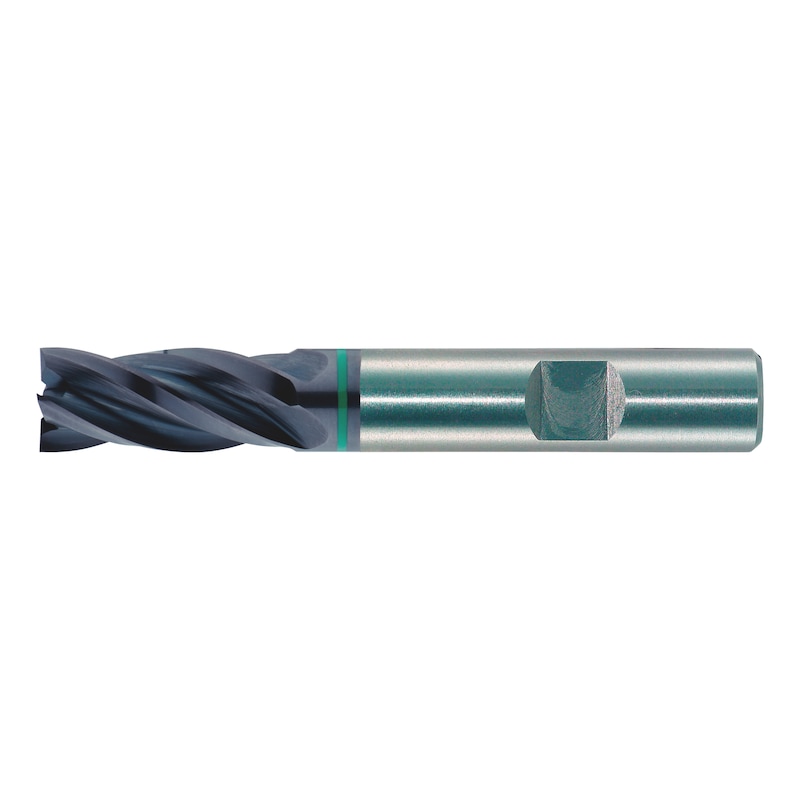
HSS-Fräser wie Walzenstirn-, Langloch- und Winkelfräser aus HSCo und HSCo8 bearbeiten neben Stahl, Guss, Edelstahl und Titan auch Kupfer, Messing und Kunststoff. Der Walzenstirnfräser nach DIN 841 wird über eine Aufnahme mit Quer- und Längsnut nach DIN 138 gespannt, der Langlochfräser nach DIN 844 ist mit der Toleranz e8 am Schneidendurchmesser gefertigt. Winkelfräser nach DIN 1833 haben einen Schaft nach DIN 1835-B.
| Fräser |
Schneidstoff und Oberfläche |
Werkstoffe |
Durchmesser |
Norm und Merkmal |
| Fräser HPC+ Turbo-Cut-Allround DIN 6527L |
VHM, MAXDUR |
Stahl, Guss, Edelstahl, Titan, Nichteisenmetall |
3 bis 25 mm |
DIN 6527, vier Schneiden, Drall 41 bis 43° |
| Fräser STC+ Turbo-Twister-Allround 3xD Typ N |
VHM, SUPRADUR |
Stahl, Guss, Edelstahl, Titan, harte und zähe Werkstoffe, Nichteisenmetall |
3 bis 20 mm |
Werksnorm, fünf Schneiden, 40° Vario |
| Schaftfräser VHM WN-K Z3 2xD 30° Typ N TiAlN |
VHM, TiAlN |
Stahl, Guss, Edelstahl, Aluminium |
1 bis 20 mm |
Werksnorm, drei Schneiden, Drall 30° |
| Walzenstirnfräser HSCo DIN 841 Z6-10 1xD 30° Typ N |
HSCo, blank |
Stahl, Guss, Edelstahl, Titan, Kupfer, Messing, Kunststoff |
30 bis 90 mm |
DIN 841, Aufnahme mit Quer- und Längsnut DIN 138 |
| Langlochfräser HSCo8 DIN 844L Z3 2xD Typ N |
HSCo8, blank |
Stahl, Guss, Edelstahl, Titan, Kupfer, Messing, Kunststoff |
2 bis 20 mm |
DIN 844, Toleranz e8 |
| Winkelfräser HSCo DIN 1833C Z10-12 45-60° Typ N |
HSCo, blank |
Stahl, Guss, Edelstahl, Titan, Kupfer, Messing, Kunststoff |
16 bis 32 mm |
DIN 1833, Schaft DIN 1835-B |
| Hartmetall Frässtift Zahnung INOX |
Hartmetall, blank |
Edelstahl |
Kopf 6 bis 12 mm |
fünf Kopfformen, Schaft 6 mm |
Zum Verputzen von Schweißnähten, Anfasen von Kanten und Bearbeiten von Konturen dienen Hartmetall-Frässtifte zum Entgraten und Konturfräsen. Mit ihrer speziellen Zahnung erreicht die Ausführung INOX bei Edelstahl eine bis zu 100 % höhere Zerspanungsleistung als Frässtifte mit konventioneller Kreuzverzahnung. In der Holzbearbeitung laufen Holzfräser für die Handoberfräse mit 8-mm-Schaft, etwa Bündigfräser mit Kugellager und Nutfräser mit Bohrschneide. Sie bearbeiten HDF, rohe, furnierte und beschichtete Spanplatten, Sperrholz und Multiplexplatten. Höherfeste Karosserie- und Stahlbleche ≤ 1200 N/mm² sowie Edelstahl-, Aluminium- und Kupferbleche bohrt der HSCo-Schweißpunktfräser Longlife aus dem Programm der Schweißpunktfräser für Karosseriebleche.
Drehen mit Wendeschneidplatten und ISO-Klemmhaltern
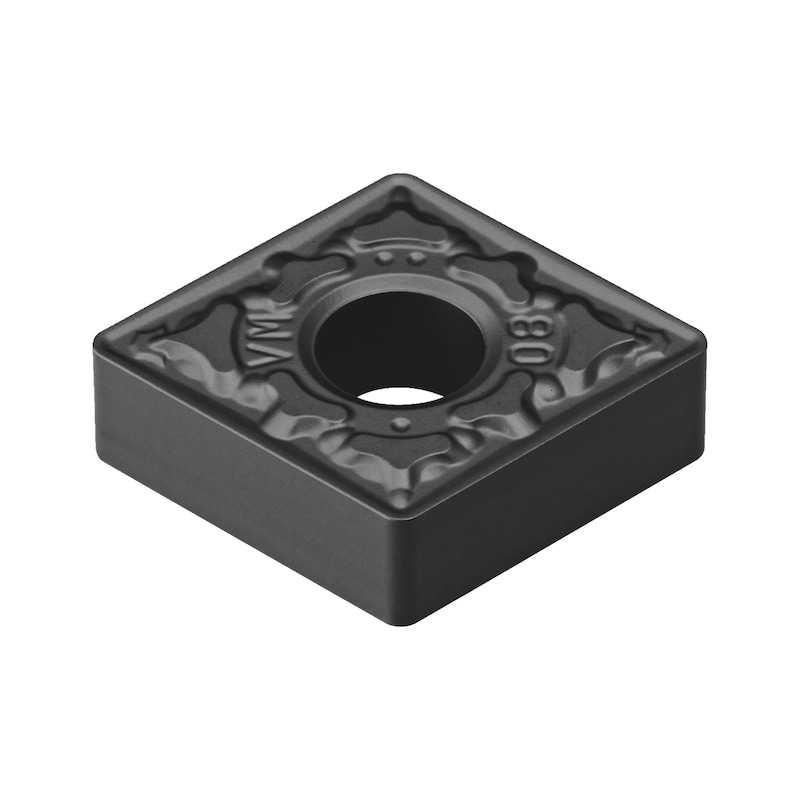
Wendeschneidplatten aus Hartmetall sitzen im Klemmhalter und werden nach Verschleiß einer Schneidkante gewendet, statt das ganze Werkzeug zu tauschen. Aus dem Programm der Wendeschneidplatten für Stahl, Edelstahl und Guss senkt die PVD-beschichtete Universal-Platte ISO P-M-K-S in CN-Form mit ihrer weich schneidenden Geometrie die Schnittlast. Ausgelegt ist sie für Längs- und Plandrehen in Stahl, Edelstahl, Gusseisen und hochwarmfesten Legierungen. Für Nichteisenmetalle gibt es Platten in DC-Form mit hochpositiver Schneidengeometrie und sehr scharfen Schneidkanten.
In Drehwerkzeugen mit ISO-Klemmhaltern nach DIN 4983 sitzen die Platten für Außen- und Innenbearbeitung, etwa mit Kniehebelklemmung im ISO-P-System für CN-Platten mit 75° oder 95° Anstellwinkel. Je nach Halter sind PCBN zum Längsdrehen, PCKN zum Plandrehen, PCLN zum Längs- und Plandrehen und PCMN zum Längsdrehen und Kopieren vorgesehen.
Spannen: Spannzangen und Werkzeugaufnahmen
Ein Spannzangenfutter SK30 nach DIN 69871-1 dient auf Bearbeitungszentren und CNC-Maschinen mit Werkzeugwechsel zum Bohren, Reiben, Gewindeschneiden und Fräsen und führt das Kühlmittel innen zu. Präzisionsspannzangen ER32 nach DIN 6499 und ISO 15488 sind ganz gehärtet, geschliffen und poliert, was die Rundlaufgenauigkeit erhöht und die Werkzeugstandzeit verlängert. Flächenspannfutter, Bohrfutter für CNC-Maschinen und Spannzangensätze im System ER ergänzen das Programm.
Kegelsenker, Reibahlen und Blechlocher: Senken, Reiben, Stanzen
Nach dem Bohren folgt häufig ein zweiter Arbeitsgang am selben Loch. Kegelsenker erzeugen kegelige Senkungen und entgraten Bohrungskanten, Flachsenker schaffen ebene Auflagen, Reibahlen bringen Bohrungen auf Passmaß. Durchbrüche in Blech werden dagegen nicht gebohrt, sondern mit Blechlochern gestanzt.
Mit extremer Ungleichteilung und einem zusätzlichen Hinterschliff erzeugt der Kegelsenker EU+ HSCo 90° nach DIN 335 Form C exakte, runde und ratterfreie Senkungen in nahezu allen Werkstoffen. In der TiAlN-beschichteten Ausführung erreicht er im Punktesystem vier von vier Punkten bei der Standzeit, unbeschichtet sind es drei von vier. Für das Fräsbohrzentrum ist der Kegelsenker aus VHM ausgelegt, der dort vier von vier Punkten erzielt, im Akkubohrschrauber dagegen nur einen. Beim Kegelsenker mit Querloch läuft der Span durch die Bohrung ab, sodass er in Stählen, Edelstahl, NE-Metallen, Kunststoffen und Gusseisen nicht im Werkstück verklemmt. Neben den Kegelsenkern aus HSCo und VHM für Metall stehen für ebene Senkungen Flachsenker mit Führungszapfen aus HSS nach DIN 373 bereit.
Passbohrungen in der Toleranz H7 entstehen mit Hand- und Maschinenreibahlen. Handreibahlen aus HSS nach DIN 206 gibt es von 2 bis 20 mm, ihr Zylinderschaft mit Vierkantantrieb passt in das Windeisen. Maschinenreibahlen aus HSCo nach DIN 208 mit Morsekegel decken 10 bis 30 mm ab. Im Punktesystem erreichen sie wie die Handreibahle drei von vier Punkten bei der Standzeit und vier von vier bei der Vielseitigkeit. Für unterbrochene Schnitte an Längsnuten und Querbohrungen gibt es NC-Maschinenreibahlen mit geradem Schaft für Hydro-Dehnspannfutter.
Runde Durchbrüche in Blech stanzen Blechlocher mit Spaltstempel. Eine dreifache Spaltung des Materials in der Matrize verhindert, dass der Stanzabfall an der Zugschraube verklemmt, sorgt für gleichmäßige Werkzeugbelastung und ergibt gratfreie, kreisrunde Löcher. Vier Einkerbungen an der Matrize richten das Werkzeug am Fadenkreuz aus. Als Sortiment mit Hand- und Hydraulik-Stanze sind die Blechlocher für Stahl, Aluminium, Kupfer und GFK erhältlich, weitere Ausführungen umfassen die Stanzwerkzeuge für Blech.
Materialbearbeitung nach Werkstück und Gewerk
Werkstück, Werkstoff und Bauteilgröße unterscheiden sich von Gewerk zu Gewerk und mit ihnen die Abfolge der Arbeitsgänge. Elektro- und Sanitärbetriebe schneiden Kabelkanäle, Kunststoffrohre und Gipsplatten, metallverarbeitende Betriebe bearbeiten nach dem Trennen Schweißnähte und Oberflächen.
- Metallverarbeitende Handwerksbetriebe, Schweißbetriebe, Schiffsbau: Die Zopf-Topfbürste aus Stahl entfernt Schlacke, Rost und Zunder und bereitet Metallflächen für das Lackieren vor. Zur Schweißnahtbearbeitung sind Vulkanfiberscheiben, Schruppscheiben, Lamellenfächerschleifscheiben und Hartmetall-Frässtifte ausgelegt.
- CNC-Fertigung und Bearbeitungszentren: VHM-Fräser HPC+ und STC+ zerspanen Stahl, Edelstahl und Titan, Gewindeformer und VHM-Kegelsenker sind auf das Fräsbohrzentrum ausgelegt. Spannzangenfutter SK30 und NC-Maschinenreibahlen für Hydro-Dehnspannfutter ergänzen die Bearbeitung auf CNC-Maschinen mit Werkzeugwechsel.
- Automobilindustrie, Kfz und Karosserie: Schweißpunktfräser bohren höherfeste Karosseriebleche, Trennscheiben Speed trennen Karosseriebleche nahezu gratfrei. Am Pkw reinigt der Radnabenschleifer die Radnabe, damit Anzugsdrehmomente nicht verfälscht werden.
- Elektriker, Sanitär und Schreiner: Bei Bau- und Renovationsarbeiten schneidet die hartmetallbestückte Trennscheibe Kabelkanäle und Rohre aus Kunststoff, Gips- und Gipsfaserplatten sowie Holz mit Nägeln.
- Steinmetze, Fliesenleger, Garten- und Landschaftsbau: Mit der Diamanttrennscheibe Cut & Grind werden Granit und Marmor getrennt und geschliffen, Feinsteinzeug und Klinker bearbeitet die Diamanttrennscheibe Fliesen hart.
- Holzbearbeitung mit Handoberfräse und Handkreissäge: Holzfräser mit 8-mm-Schaft bearbeiten HDF, Spanplatten, Sperrholz und Multiplex, Handkreissägeblätter erledigen Längs- und Querschnitte.
Schneidstoffe und Beschichtungen im Vergleich: HSS, HSCo, VHM und Hartmetall
Die Eigenschaften des Schneidstoffs legen fest, welche Werkstoffe ein Zerspanungswerkzeug bearbeitet und auf welcher Maschine es sinnvoll läuft.
- HSS: Schnellarbeitsstahl findet sich bei Handgewindebohrern nach DIN 352 und DIN 2181, bei der Handreibahle nach DIN 206, beim Flachsenker nach DIN 373 und beim Stichsägeblatt für dünne Bleche.
- HSCo: Hochleistungsschnellarbeitsstahl mit 5 % Cobalt ist der Werkstoff der Maschinengewindebohrer Multi Performance, des Walzenstirnfräsers nach DIN 841, des Winkelfräsers nach DIN 1833 und des Kegelsenkers mit Querloch.
- HSCo8: Der höhere Cobalt-Anteil von 8 % steckt im Langlochfräser nach DIN 844, im Gewindeformer nach DIN 2174 und in der Zylindersäge Longlife und Speed.
- VHM: Vollhartmetall nutzen die Fräser HPC+ und STC+, der Schaftfräser mit TiAlN und der Kegelsenker nach DIN 335 Form C für das Fräsbohrzentrum.
- Hartmetall: ISO-Wendeschneidplatten, Frässtifte, Zylindersägen mit Hartmetallzähnen, Multischneider-Sägeblätter und Trennscheiben für Holz arbeiten mit Hartmetall.
- Bi-Metall: Bandsägeblätter kombinieren einen Träger aus Federbandstahl mit einer Verzahnung aus Cobaltstahl M42, Stichsägeblätter eine HSS-Zahnleiste mit einem Körper aus Kohlenstoffstahl.
Oberflächen und Beschichtungen verändern das Verhalten desselben Schneidstoffs. Vaporisiert sind die Maschinengewindebohrer Multi Performance, HARODUR trägt der HSCo-PM-Gewindebohrer, TiCN der Gewindeformer und nitriert ist das Schneideisen aus HSCo. Bei den Fräsern stehen MAXDUR, SUPRADUR und TiAlN zur Wahl, die Wendeschneidplatte für Stahl, Edelstahl und Guss ist PVD-beschichtet. Der Schweißpunktfräser Longlife trägt eine Magma-Multilayer-Beschichtung, die bis 800 °C hitzebeständig ist.
ZEBRA®-Qualität und Würth-Services für die Materialbearbeitung
Mit ZEBRA® kennzeichnet Würth Werkzeuge in Premium-Qualität. In der Materialbearbeitung tragen die Maschinengewindebohrer HSCo Multi Performance, die Kegelsenker EU+ und die Hartmetall-Frässtifte die Qualitätsstufe ZEBRA-Premium. Die Trennscheiben der Reihe Speed stehen für ZEBRA-Qualität für besonders hohe Ansprüche, die Maschinengewindebohrer Multi Performance sind zudem exklusiv bei Würth erhältlich. Für ZEBRA® Produkte gibt Würth ein Zufriedenheitsversprechen: Ist ein Produkt nicht zufriedenstellend, erhält der Kunde einmalig einen Umtausch oder eine Gutschrift. Das Versprechen gilt nur beim Direktkauf bei Würth, die gesetzlichen Mängelrechte bleiben davon unberührt.
Neben dem Werkzeug unterstützt Würth Betriebe bei Lagerung, Ausgabe und Beschaffung von Verschleißwerkzeugen.
- Kontrollierte Ausgabe hochwertiger Werkzeuge: Der ORSY®mat FP gibt hochwertige Güter wie VHM-Fräser oder Wendeschneidplatten mit Zugriffsrechten und Kostenstellen-Zuordnung aus und bestellt automatisch nach.
- Fester Platz für jeden Artikel: Das ORSY® System-Regal wird aus Modulen individuell konfiguriert, sodass Trennscheiben, Schleifmittel und Kassetten ihren festen Platz haben.
- Bestände automatisch überwachen: Beim ORSY® System-Regal Sensor überwachen Sensoren die Bestände und lösen die Nachbestellung selbst aus, Pick-by-Light erleichtert die Entnahme.
- Nachbestellen per Scan: Mit dem ORSY® Controller werden Artikel per Barcode-, Direkt- oder NFC-Scan erfasst und direkt nachbestellt.
- Sortiment im eigenen System: Über elektronische Kataloge steht das Würth-Sortiment direkt im eigenen ERP, im DMS oder auf Beschaffungsplattformen zur Verfügung.
- Belege ohne Doppelerfassung: EDI-Schnittstellen tauschen Bestellungen, Auftragsbestätigungen, Rechnungen und Lieferscheine vollautomatisch zwischen dem eigenen System und Würth aus.
- Alle Bestellkanäle im ERP: Im Auftragssteuerungsprozess landen Bestellungen aus Shop, App, Niederlassung oder ORSY®mat automatisch im eigenen ERP.
- Material direkt auf der Baustelle: Mit BAULOC® erfolgt die Materialversorgung direkt auf der Baustelle.
Sortimente, Sets und Leerkassetten für die Materialbearbeitung
Sets bündeln Werkzeuge, die im Betrieb gemeinsam benötigt werden, und erleichtern den Einstieg in ein Verfahren. Das Diamanttrennscheiben Test-Set Cut & Grind enthält Scheiben mit Vakuum-Diamantbeschichtung, die für Metall bis 10 mm Materialstärke optimiert sind und Stahl, Gusseisen, Kunststoff, Edelstahl und NE-Metalle schneiden. Im Langschleifband-Set Metall kombiniert Würth ein Band für den Vorschliff mit einem Band mit Kompakt-Korn für den Zwischenschliff von Stahl und Edelstahl. Ein 21-teiliges Set aus Trennscheiben Speed für Edelstahl mit Schutzbrille ergänzt das Angebot.
Leerkassetten aus den Sortimenten und Leerkassetten für die Materialbearbeitung öffnen sich dank optimiertem Gelenk und Verschluss auch in der Werkzeugschublade. Durch abgesetzte Flächen lassen sie sich mit unterschiedlich großen Kassetten stapeln.
Praxisvorteil: Leerkassetten im Würth-Rastermaß für Spiralbohrer nach DIN 338, Kegelsenker und Maschinengewindebohrer lassen sich auf dem Etikett individuell beschriften. Kombiniert mit weiteren ORSY® Sortimenten im System-Koffer oder in der Werkstattwagen-Schublade erhalten so auch einzeln nachgekaufte Werkzeuge einen festen Platz.
Das könnte Sie auch interessieren
Maschinen, Meißel und Zubehör für Bohrkronen ergänzen die Werkzeuge der Materialbearbeitung. Handwerkzeuge und Betriebsausrüstung runden die Ausstattung von Werkstatt und Fertigung ab.
Maschinen
Meißel Maschinen
Zubehör Bohrkronen
Werkzeug
Betriebsausrüstung

 Bohrer und Meißel
 Bürsten
 Drehen
 Fräsen
 Gewindeschneider
 Kundeninformation Materialbearbeitung
 Materialbearbeitung Sortiment/Set
 Reibahlen
 Schleif- und Poliermittel
 Senker
 Spannen
 Stanzwerkzeug
 Sägen
 Trenn- und Schleifscheiben kombiniert
 Trennscheiben