


Wenn Sie eingebettete Videos auf https://www.wuerth.de anzeigen und abspielen ist es möglich, dass der Anbieter youtube Ihre Zugriffe speichern und Ihr Verhalten analysieren kann. Wenn Sie die Inhalte aktivieren, also dem Anzeigen und Abspielen zustimmen, wird ein Cookie auf Ihrem Computer gesetzt um festzuhalten, dass Sie in Ihrem Browser zugestimmt haben. Dieses Cookie speichert keine personenbezogenen Daten.
Weitere Informationen finden Sie in unserer Datenschutzerklärung und auf der Cookie-Seite.
Alternativ können Sie auch diesen Link verwenden, um das Video direkt auf der Plattform des Anbieters aufzurufen: https://youtu.be/6fLJSuVE9TU


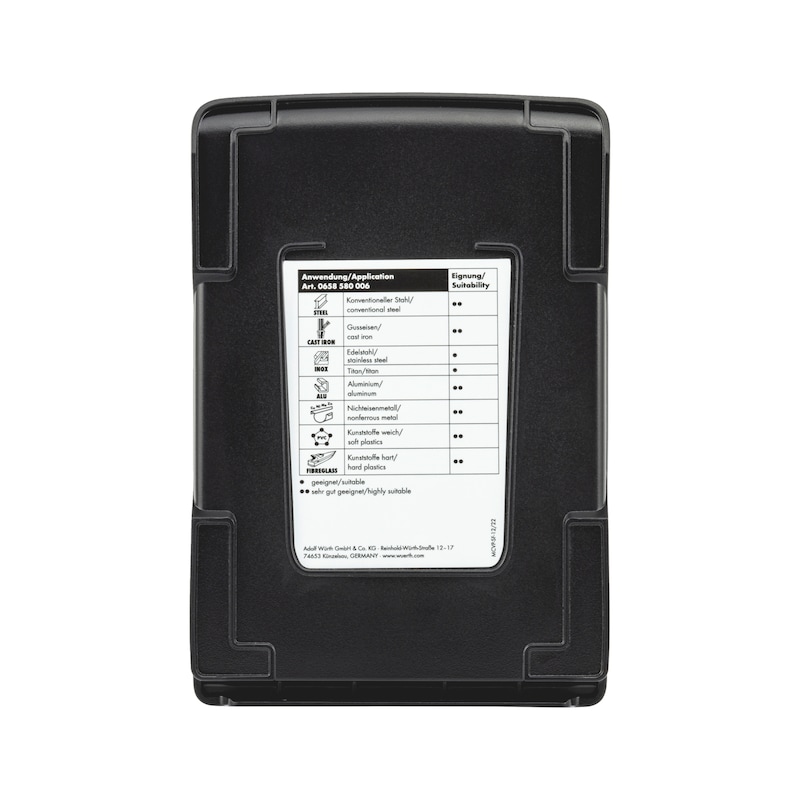
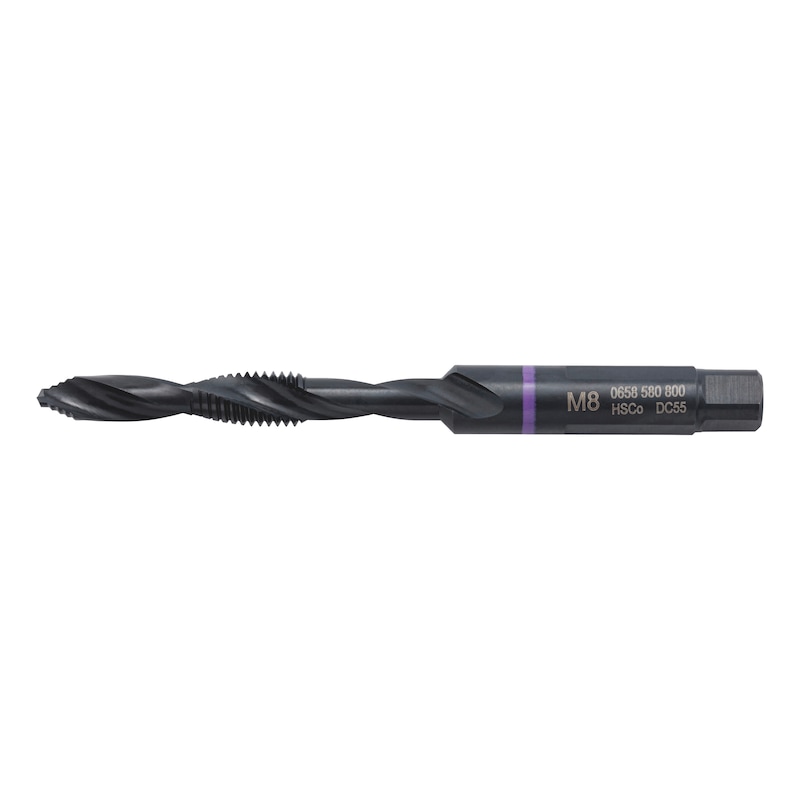
Kombi-Gewindebohrer Sortiment HSCo SMART STEP 6-teilig
MGBO-SORT-KOMBI-HSCO-SMARTSTEP-(M3-M10)
Art.-Nr. 0658580006
EAN 4065746562300
Preis pro ausgewählter Verpackungseinheit | Individuelle Preisanzeige nach Anmeldung


Jetzt registrieren und auf mehr als 125.000 Produkte zugreifen
Zeit sparen und einfach arbeiten
- 3-in-1-Funktion für Bohren, Gewindeschneiden und Ansenken oder Entgraten in nur einem Arbeitsgang.
- Kein Werkzeugwechsel erforderlich. Das verkürzt die Bearbeitungszeit und reduziert den Arbeitsaufwand.
- SMART STEP-Technologie für bis zu 100 % schnelleres Arbeiten im Vergleich zu herkömmlichen Kombi-Gewindebohrern.
- Kräfteschonendes Bohren durch eine optimierte Schneidengeometrie.
Präzise Ergebnisse
- Optimales Anzentrieren auch auf gewölbten Oberflächen.
- Hochpräzise, kreisrunde Bohrungen als zuverlässige Vorarbeit für das anschließende Gewindeschneiden.
- Lehrenhaltige Durchgangslochgewinde nach ISO 2 (6H).
Vielseitig einsetzbar und langlebig
- Für die Bearbeitung von Blechen und dickeren Werkstücken geeignet.
- Ermöglicht bis zu doppelt so tiefe Bohrungen, Gewinde und Ansenkungen oder Entgratungen im Vergleich zu herkömmlichen Kombi-Gewindebohrern: 2 x D statt 1 x D.
- Für nahezu alle Werkstoffe geeignet.
- SMART STEP-Technologie und HSCo-Schneidstoff erhöhen die Standzeit im Vergleich zu herkömmlichen Kombi-Gewindebohrern.
Praxisgerechte Ausführung und Verpackung
- Die neue entwickelte Schaftgeneration mit einer Kombination aus 3-Flächen- und Zylinderschaft mit Vierkantantrieb sorgt für eine optimale Kraftübertragung.
- Der 3-Flächenschaft verhindert das Durchdrehen im Bohrfutter und schützt es vor Beschädigungen.
- Zum ORSY System passende, kompakte und praxisgerechte System-Kassette mit sinnvollen Details, wie z. B. Stapelbarkeit, optimiertes Gelenk und einfache Öffnung
- Produktverpackung besteht aus 100 % PCR (recycleter Kunststoff aus Haushaltsabfällen).
- Exklusiv bei WÜRTH erhältlich.
- Nur für Durchgangslochgewinde geeignet.
- Keine Senkungen nach DIN74-1 für Senkkopfschrauben (nach DIN 7991) möglich.
- Für den Einsatz im Akkuschrauber sowie auf Hand-, Ständer- und Säulenbohrmaschinen.
- Es muss zwingend ausreichend Kühl- und Schmierstoff zugefügt werden.
Datenblätter(X)

- Geeignet für Durchgangslöcher in Nichteisenmetallen, wie z. B. Aluminium, Messing und Kunststoffen mit einer Materialstärke von bis zu 2xD, sowohl im handgeführten als auch stationären Einsatz.
- Geeignet für die Bearbeitung von Stahlwerkstoffen bis 1000 N/mm² und Guss mit einer Materialstärke von bis zu 2xD im stationären Einsatz; im handgeführten Einsatz für Materialstärken von bis zu 1,5xD.
- Geeignet für die Bearbeitung von Edelstählen und Titan mit einer Materialstärke von bis zu 1xD im stationären Einsatz.
- Nach dem Bohrvorgang unbedingt die Drehzahl für das Gewindeschneiden und Ansenken/Entgraten deutlich reduzieren.
- Unbedingt ausreichend Kühl- und Schmierstoff verwenden.
- Unbedingt auf gerades Arbeiten achten. Ein Verkanten unbedingt vermeiden: Werkzeugbruchgefahr!
- Vor dem Reversieren des Kombigewindebohrers ist es zwingend erforderlich, mit allen Gewindegängen des Produkts aus der Bohrung zu sein. Bei Nichtbeachtung besteht die Gefahr eines Ausbruchs der Schneiden oder des Werkzeugbruchs.
Anzahl Teile im Sortiment/Set | 6 STK |
Zu bearbeitender Werkstoff | Stahl, Guss, Edelstahl, Titan, Nichteisenmetall |
Qualität | ZEBRA-Premium |
Lochtyp | Durchgangsloch ≤ 2xD |
Schneidstoff | HSCo |
Oberfläche | Vaporisiert |
Passend für Maschinentyp | Akkuschrauber, Bohrmaschine, Ständerbohrmaschine |
Geeignet für Zugfestigkeit bis | 1200 N/mm² |
Gewindeart | Metrisches Gewinde |
Standzeit (Punktesystem) | 4 von 4 Punkten |
Lehrenhaltigkeit (Punktesystem) | 4 von 4 Punkten |
Vielseitigkeit (Punktesystem) | 4 von 4 Punkten |
Schneidverhalten (Punktesystem) | 4 von 4 Punkten |
Spanbildung (Punktesystem) | 4 von 4 Punkten |
Werkstoffuntergruppe | Allgemeine Baustähle, Unlegierte Vergütungsstähle, Legierte Vergütungsstähle, Nitrierstähle, Werkzeugstähle, Schnellarbeitsstähle, Gusseisen, Kugelgraphit, Temperguss, Hartguss, Rostfreie Stähle geschwefelt, Rostfreie Stähle austenitisch, Rostfreie Stähle martensitisch, Titan, Titanlegierungen, Federstähle, Aluminium, Aluminium Legierungen, Aluminum-Gusslegierungen (<10% Silicium), Aluminium-Knetlegierungen, Kunststoffe duroplastisch, Kunststoffe thermoplastisch, Messing langspanend, Bronze langspanend, Kupfer niedriglegiert |
| Schnittwerte | |||||||||||||
| Für M3 - M5 | |||||||||||||
| Werkstoffbezeichnung | Zugfestigkeit | Bearbeitung | M3 | M4 | M5 | ||||||||
| vc | n | f | n | f | n | f | |||||||
| von | bis | von | bis | von | bis | von | bis | ||||||
| Stähle | |||||||||||||
| Allgemeine Baustähle | ≤ 850 N/mm² | Gewinden | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Bohren | 15 | 23 | 1592 | 2441 | 0,015 | 1194 | 1831 | 0,017 | 955 | 1464 | 0,02 | ||
| Unelgierte Vergütungsstähle | ≤ 850 N/mm² | Gewinden | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Bohren | 15 | 23 | 1592 | 2441 | 0,015 | 1194 | 1831 | 0,017 | 955 | 1464 | 0,02 | ||
| ≤ 1000 N/mm² | Gewinden | 3 | 5 | 318 | 530 | 0,50 | 238 | 398 | 0,70 | 191 | 318 | 0,80 | |
| Bohren | 12 | 20 | 1273 | 2123 | 0,012 | 955 | 1592 | 0,015 | 764 | 1273 | 0,017 | ||
| Niedriglegierte Vergütungstähle | ≤ 850 N/mm² | Gewinden | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Bohren | 15 | 23 | 1592 | 2441 | 0,015 | 1194 | 1831 | 0,017 | 955 | 1464 | 0,02 | ||
| ≤ 1000 N/mm² | Gewinden | 3 | 5 | 318 | 530 | 0,50 | 238 | 398 | 0,70 | 191 | 318 | 0,80 | |
| Bohren | 12 | 20 | 1273 | 2123 | 0,012 | 955 | 1592 | 0,015 | 764 | 1273 | 0,017 | ||
| Legierte Vergütungsstähle | ≤ 1200 N/mm² | Gewinden | 2 | 3 | 212 | 318 | 0,50 | 159 | 238 | 0,70 | 127 | 191 | 0,80 |
| Bohren | 8 | 13 | 849 | 1380 | 0,012 | 636 | 1035 | 0,015 | 509 | 828 | 0,017 | ||
| Nitrierstähle | ≤ 1200 N/mm² | Gewinden | 2 | 3 | 212 | 318 | 0,50 | 159 | 238 | 0,70 | 127 | 191 | 0,80 |
| Bohren | 8 | 13 | 849 | 1380 | 0,012 | 636 | 1035 | 0,015 | 509 | 828 | 0,017 | ||
| Werkzeugstähle | ≤ 1200 N/mm² | Gewinden | 2 | 3 | 212 | 318 | 0,50 | 159 | 238 | 0,70 | 127 | 191 | 0,80 |
| Bohren | 8 | 13 | 849 | 1380 | 0,012 | 636 | 1035 | 0,015 | 509 | 828 | 0,017 | ||
| Schnellarbeitsstähle | ≤ 1200 N/mm² | Gewinden | 2 | 3 | 212 | 318 | 0,50 | 159 | 238 | 0,70 | 127 | 191 | 0,80 |
| Bohren | 8 | 13 | 849 | 1380 | 0,012 | 636 | 1035 | 0,015 | 509 | 828 | 0,017 | ||
| Edelstähle | |||||||||||||
| Rostfreie Stähle | ≤ 1200 N/mm² | Gewinden | 1,5 | 2 | 159 | 212 | 0,50 | 119 | 159 | 0,70 | 95 | 127 | 0,80 |
| Bohren | 6 | 9 | 636 | 955 | 0,012 | 477 | 716 | 0,014 | 382 | 573 | 0,016 | ||
| Titan und Titanlegierungen | ≤ 850 N/mm² | Gewinden | 0,8 | 1,5 | 84 | 159 | 0,50 | 63 | 119 | 0,70 | 50 | 95 | 0,80 |
| Bohren | 3 | 5 | 318 | 530 | 0,015 | 238 | 398 | 0,017 | 191 | 318 | 0,019 | ||
| Sonderlegierungen | ≤ 1200 N/mm² | Gewinden | 0,7 | 1,3 | 74 | 138 | 0,50 | 55 | 103 | 0,70 | 44 | 82 | 0,80 |
| Bohren | 2 | 4 | 212 | 424 | 0,015 | 159 | 318 | 0,017 | 127 | 254 | 0,019 | ||
| Güsse | |||||||||||||
| Gusseisen | ≤ 300 HB | Gewinden | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Bohren | 12 | 20 | 1273 | 2123 | 0,012 | 955 | 1592 | 0,015 | 764 | 1273 | 0,017 | ||
| Kugelgraphit und Temperguss | ≤ 350 HB | Gewinden | 3 | 5 | 318 | 530 | 0,50 | 238 | 398 | 0,70 | 191 | 318 | 0,80 |
| Bohren | 10 | 16 | 1061 | 1698 | 0,012 | 796 | 1273 | 0,015 | 636 | 1019 | 0,017 | ||
| NE-Metalle | |||||||||||||
| Aluminium | ≤ 450 N/mm² | Gewinden | 7 | 9 | 743 | 955 | 0,50 | 557 | 716 | 0,70 | 445 | 573 | 0,80 |
| Bohren | 18 | 25 | 1910 | 2653 | 0,015 | 1433 | 1990 | 0,017 | 1146 | 1592 | 0,02 | ||
| Aluminiumlegierungen | ≤ 450 N/mm² | Gewinden | 6 | 8 | 636 | 849 | 0,50 | 477 | 636 | 0,70 | 382 | 509 | 0,80 |
| Bohren | 16 | 23 | 1698 | 2441 | 0,015 | 1273 | 1831 | 0,017 | 1019 | 1464 | 0,02 | ||
| Al-Knetlegierungen | ≤ 400 N/mm² | Gewinden | 6 | 8 | 636 | 849 | 0,50 | 477 | 636 | 0,70 | 382 | 509 | 0,80 |
| Bohren | 16 | 23 | 1698 | 2441 | 0,015 | 1273 | 1831 | 0,017 | 1019 | 1464 | 0,02 | ||
| Al-Gusslegierungen ≤ 10% Si | ≤ 600 N/mm² | Gewinden | 5 | 7 | 530 | 743 | 0,50 | 398 | 557 | 0,70 | 318 | 445 | 0,80 |
| Bohren | 15 | 23 | 1592 | 2441 | 0,015 | 1194 | 1831 | 0,017 | 955 | 1464 | 0,02 | ||
| Kupfer, niedriglegiert | ≤ 400 N/mm² | Gewinden | 7 | 9 | 743 | 955 | 0,50 | 557 | 716 | 0,70 | 445 | 573 | 0,80 |
| Bohren | 18 | 25 | 1910 | 2653 | 0,015 | 1433 | 1990 | 0,017 | 1146 | 1592 | 0,02 | ||
| Messing, langspanend | ≤ 600 N/mm² | Gewinden | 6 | 8 | 636 | 849 | 0,50 | 477 | 636 | 0,70 | 382 | 509 | 0,80 |
| Bohren | 17 | 23 | 1800 | 2440 | 0,015 | 1353 | 1831 | 0,017 | 1082 | 1464 | 0,02 | ||
| Bronze, langspanend | ≤ 850 N/mm² | Gewinden | 4 | 6 | 424 | 636 | 0,50 | 318 | 477 | 0,70 | 254 | 382 | 0,80 |
| Bohren | 15 | 21 | 1592 | 2229 | 0,012 | 1194 | 1671 | 0,015 | 955 | 1337 | 0,017 | ||
| Kunststoffe | |||||||||||||
| Kunststoffe, duroplastisch | Gewinden | 7 | 9 | 743 | 955 | 0,50 | 557 | 716 | 0,70 | 445 | 573 | 0,80 | |
| Bohren | 18 | 27 | 1910 | 2866 | 0,015 | 1433 | 2149 | 0,017 | 1146 | 1719 | 0,02 | ||
| Kunststoffe, thermoplastisch | Gewinden | 7 | 9 | 743 | 955 | 0,50 | 557 | 716 | 0,70 | 445 | 573 | 0,80 | |
| Bohren | 18 | 26 | 1910 | 2760 | 0,015 | 1433 | 2070 | 0,017 | 1146 | 1656 | 0,02 | ||
| Legende |
| vc = Schnittgeschwindigkeit [m/min] |
| f = Vorschub [mm/U] |
| n = Drehzahl [U/min] |
| Die angegebenen Schnittwertempfehlungen sind Richtwerte und müssen den jeweiligen Bedingungen angepasst werden. |
| Schnittwerte | |||||||||||||
| Für M6 - M10 | |||||||||||||
| Werkstoffbezeichnung | Zugfestigkeit | Bearbeitung | M6 | M8 | M10 | ||||||||
| vc | n | f | n | f | n | f | |||||||
| von | bis | von | bis | von | bis | von | bis | ||||||
| Stähle | |||||||||||||
| Allgemeine Baustähle | ≤ 850 N/mm² | Gewinden | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Bohren | 15 | 23 | 796 | 1220 | 0,022 | 597 | 915 | 0,025 | 477 | 732 | 0,027 | ||
| Unelgierte Vergütungsstähle | ≤ 850 N/mm² | Gewinden | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Bohren | 15 | 23 | 796 | 1220 | 0,022 | 597 | 915 | 0,025 | 477 | 732 | 0,027 | ||
| ≤ 1000 N/mm² | Gewinden | 3 | 5 | 159 | 265 | 1,00 | 119 | 199 | 1,25 | 95 | 159 | 1,50 | |
| Bohren | 12 | 20 | 636 | 1061 | 0,019 | 477 | 796 | 0,022 | 382 | 636 | 0,025 | ||
| Niedriglegierte Vergütungstähle | ≤ 850 N/mm² | Gewinden | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Bohren | 15 | 23 | 796 | 1220 | 0,022 | 597 | 915 | 0,025 | 477 | 732 | 0,027 | ||
| ≤ 1000 N/mm² | Gewinden | 3 | 5 | 159 | 265 | 1,00 | 119 | 199 | 1,25 | 95 | 159 | 1,50 | |
| Bohren | 12 | 20 | 636 | 1061 | 0,019 | 477 | 796 | 0,022 | 382 | 636 | 0,025 | ||
| Legierte Vergütungsstähle | ≤ 1200 N/mm² | Gewinden | 2 | 3 | 106 | 159 | 1,00 | 79 | 119 | 1,25 | 63 | 95 | 1,50 |
| Bohren | 8 | 13 | 424 | 690 | 0,019 | 318 | 517 | 0,022 | 254 | 414 | 0,025 | ||
| Nitrierstähle | ≤ 1200 N/mm² | Gewinden | 2 | 3 | 106 | 159 | 1,00 | 79 | 119 | 1,25 | 63 | 95 | 1,50 |
| Bohren | 8 | 13 | 424 | 690 | 0,019 | 318 | 517 | 0,022 | 254 | 414 | 0,025 | ||
| Werkzeugstähle | ≤ 1200 N/mm² | Gewinden | 2 | 3 | 106 | 159 | 1,00 | 79 | 119 | 1,25 | 63 | 95 | 1,50 |
| Bohren | 8 | 13 | 424 | 690 | 0,019 | 318 | 517 | 0,022 | 254 | 414 | 0,025 | ||
| Schnellarbeitsstähle | ≤ 1200 N/mm² | Gewinden | 2 | 3 | 106 | 159 | 1,00 | 79 | 119 | 1,25 | 63 | 95 | 1,50 |
| Bohren | 8 | 13 | 424 | 690 | 0,019 | 318 | 517 | 0,022 | 254 | 414 | 0,025 | ||
| Edelstähle | |||||||||||||
| Rostfreie Stähle | ≤ 1200 N/mm² | Gewinden | 1,5 | 2 | 79 | 106 | 1,00 | 59 | 79 | 1,25 | 48 | 63 | 1,50 |
| Bohren | 6 | 9 | 318 | 477 | 0,02 | 238 | 358 | 0,25 | 191 | 286 | 0,027 | ||
| Titan und Titanlegierungen | ≤ 850 N/mm² | Gewinden | 0,8 | 1,5 | 42 | 79 | 1,00 | 31 | 59 | 1,25 | 25 | 47 | 1,50 |
| Bohren | 3 | 5 | 159 | 265 | 0,021 | 119 | 199 | 0,023 | 95 | 159 | 0,025 | ||
| Sonderlegierungen | ≤ 1200 N/mm² | Gewinden | 0,7 | 1,3 | 37 | 69 | 1,00 | 27 | 51 | 1,25 | 22 | 41 | 1,50 |
| Bohren | 2 | 4 | 106 | 212 | 0,021 | 79 | 159 | 0,023 | 63 | 127 | 0,025 | ||
| Güsse | |||||||||||||
| Gusseisen | ≤ 300 HB | Gewinden | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Bohren | 12 | 20 | 636 | 1061 | 0,019 | 477 | 796 | 0,022 | 382 | 636 | 0,025 | ||
| Kugelgraphit und Temperguss | ≤ 350 HB | Gewinden | 3 | 5 | 159 | 265 | 1,00 | 119 | 199 | 1,25 | 95 | 159 | 1,50 |
| Bohren | 10 | 16 | 530 | 849 | 0,019 | 398 | 636 | 0,022 | 318 | 509 | 0,025 | ||
| NE-Metalle | |||||||||||||
| Aluminium | ≤ 450 N/mm² | Gewinden | 7 | 9 | 371 | 477 | 1,00 | 278 | 358 | 1,25 | 222 | 286 | 1,50 |
| Bohren | 18 | 25 | 955 | 1326 | 0,022 | 716 | 995 | 0,025 | 573 | 796 | 0,027 | ||
| Aluminiumlegierungen | ≤ 450 N/mm² | Gewinden | 6 | 8 | 318 | 424 | 1,00 | 238 | 318 | 1,25 | 191 | 254 | 1,50 |
| Bohren | 16 | 23 | 849 | 1220 | 0,022 | 636 | 915 | 0,025 | 509 | 732 | 0,027 | ||
| Al-Knetlegierungen | ≤ 400 N/mm² | Gewinden | 6 | 8 | 318 | 424 | 1,00 | 238 | 318 | 1,25 | 191 | 254 | 1,50 |
| Bohren | 16 | 23 | 849 | 1220 | 0,022 | 636 | 915 | 0,025 | 509 | 732 | 0,027 | ||
| Al-Gusslegierungen ≤ 10% Si | ≤ 600 N/mm² | Gewinden | 5 | 7 | 265 | 371 | 1,00 | 199 | 278 | 1,25 | 159 | 222 | 1,50 |
| Bohren | 15 | 23 | 796 | 1220 | 0,022 | 597 | 915 | 0,025 | 477 | 732 | 0,027 | ||
| Kupfer, niedriglegiert | ≤ 400 N/mm² | Gewinden | 7 | 9 | 371 | 477 | 1,00 | 278 | 358 | 1,25 | 222 | 286 | 1,50 |
| Bohren | 18 | 25 | 955 | 1326 | 0,022 | 716 | 995 | 0,025 | 573 | 796 | 0,027 | ||
| Messing, langspanend | ≤ 600 N/mm² | Gewinden | 6 | 8 | 318 | 424 | 1,00 | 238 | 318 | 1,25 | 191 | 254 | 1,50 |
| Bohren | 17 | 23 | 902 | 1220 | 0,022 | 676 | 915 | 0,025 | 541 | 732 | 0,027 | ||
| Bronze, langspanend | ≤ 850 N/mm² | Gewinden | 4 | 6 | 212 | 318 | 1,00 | 159 | 238 | 1,25 | 127 | 191 | 1,50 |
| Bohren | 15 | 21 | 796 | 1114 | 0,019 | 597 | 835 | 0,022 | 477 | 668 | 0,025 | ||
| Kunststoffe | |||||||||||||
| Kunststoffe, duroplastisch | Gewinden | 7 | 9 | 371 | 477 | 1,00 | 278 | 358 | 1,25 | 222 | 286 | 1,50 | |
| Bohren | 18 | 27 | 955 | 1433 | 0,022 | 716 | 1074 | 0,025 | 573 | 859 | 0,027 | ||
| Kunststoffe, thermoplastisch | Gewinden | 7 | 9 | 371 | 477 | 1,00 | 278 | 358 | 1,25 | 222 | 286 | 1,50 | |
| Bohren | 18 | 26 | 955 | 1380 | 0,022 | 716 | 1035 | 0,025 | 573 | 828 | 0,027 | ||
Wenn Sie bei der direkten Artikelnummerneingabe im Warenkorb oder bei der Erfassung beim Easy-/VarioScan die Verpackungseinheit nicht kennen, lassen Sie das Feld einfach leer. In diesem Fall wird automatisch eine Verpackungseinheit ermittelt.
VVVV = 4 Stellen für Vornummer (Achtung, erste Stelle ist derzeit immer eine 0)
AAA = 3 Stellen für Abmessungsteil 1
BBB = 3 Stellen für Abmessungsteil 2
Beispiele für den Artikelnummeraufbau:
Beispiel 1: Schraube in der Abmessung 4x10 mm:
VVVVAAABBB
00574 10 (2 Leerzeichen zwischen der 4 und der 10)
Beispiel 2: Schraube in der Abmessung 10x20 mm:
VVVVAAABBB
005710 20 (1 Leerzeichen zwischen der 10 und der 20)
Beispiel 3: Unterlegscheibe mit einem Innendurchmesser von 6 mm:
VVVVAAABBB
04076
Der dargestellte Preis entspricht immer der angezeigten Verpackung, bei einer VE von 250 also der Preis für 250 Stück, bei einer VE von 300 der Preis für 300 Stück.
Preis mit Preisschlüsseldarstellung (PSL):
Der Preis gilt immer für eine Menge, die über den Preisschlüssel geregelt ist:
Preis für 1 Stück
Preis für 100 Stück
Preis für 1000 Stück
RAL Farbwert auswählen
ACHTUNG: Die Bildschirmdarstellung der Farbe weicht vom wirklichen Farbton ab!